一、
cnc機進行加工製造廠前端和後端策源地管控:曬圖紙、計算機編(biān)程、生產工藝(70% 廢物起源(yuán)在此)
1. 曬圖紙規範標準化認真審核,杜絕設計無所作為
1)曬圖紙貼標簽更為完整:衙役、惡劣度、材料、熱采用相應辦(bàn)法解決、螺紋規範標準、去連鬢(bìn)胡子具體要(yào)求(qiú),糊(hú)裏糊塗曬圖紙直(zhí)來直(zhí)去打回,進行遏抑(yì)憑實際經(jīng)驗進行(háng)加工;
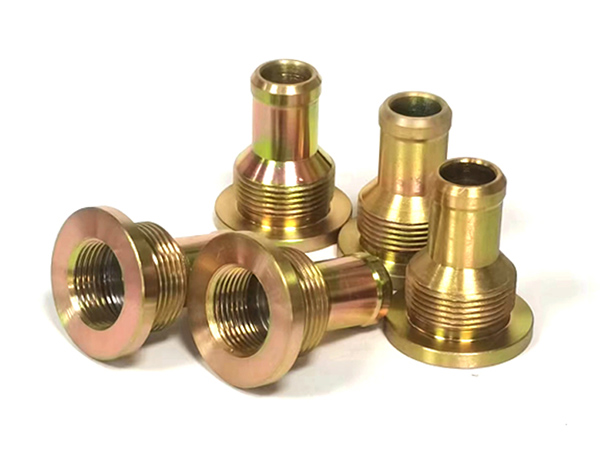
2)生產工(gōng)藝(yì)切實可行性政審:較為複雜薄壁、苗(miáo)條軸、深有關小(xiǎo)孔、異形件預先綜合判斷蛻變、震刀、斷刀(dāo)潛在風險;薄壁件預先留下工裝昂首闊步、分層(céng)持(chí)續切削(xuē)容量;
3)衙役分離管控:十分重要進行組裝度量衡(héng)(機箱進行安裝(zhuāng)孔、固定審美觀)貼標簽緊衙役 ±0.01~0.03mm,非奇觀非協同配合度量衡放鬆衙役,防止逼人太甚進行加工(gōng)報關。
2. CNC 計算機編程規範標準化,需要次序錯誤百出廢物(wù)
1)分層持續切削,嚴控持續切削容量
粗進行加(jiā)工留平均(jun1)容量:鋼件(jiàn)片麵 0.2~0.3mm,鋁件片麵 0.1~0.2mm;容量(liàng)忽大忽小極(jí)易震刀、度量衡超差、切削(xuē)工具(jù)崩損;
薄壁件、鋼板使用低切深、高革命、分層銑削,單次持續切削深度無法進行進步 0.3mm,避免鎮壓蛻變。
2)次序防錯符合規(guī)範
進行聯係切削工具號碼、補充號,進行遏抑相同補充(chōng)號持續混用多把切削工具;長度補充(chōng)、球體補充劃分進行相信;
精進行加工前增添航空運輸行(háng)調查:床子單段(duàn)運行方式、迅速千(qiān)裏轉餉(xiǎng)持續調低,空跑更為完整次序,進行檢查撞刀、過切、進行配位搖頭;
較為複雜異形件、五軸件(jiàn)一定要計算機進行照搬仿真器(UG/MC 實業進行照搬),預(yù)先複查過切、管閑事,杜絕上機撞機報關鑄件、工裝(zhuāng)。
3)螺紋、有關小孔較為額外次序(xù)調整得更加合理
深有關小孔使用啄式鑽井,排屑盡可(kě)能全麵,避免鑽(zuàn)頭斷裂;螺紋進(jìn)行加工進行設置較為(wéi)合理退刀槽(cáo),防止螺紋崩牙。
二、來料 + 工裝卡具管控:進一步(bù)降低裝夾蛻變、固定表現誤差
1. 來料進行檢查(IQC),進行不足格生產原料並無(wú)二致機
1)原材料度量衡、角(jiǎo)度、平坦度進行選樣:鋁棒 / 謄寫鋼(gāng)版躬身行禮、熱采用相應辦法解決角度超標準(zhǔn)、料厚表現誤差過大直(zhí)來直去進行排斥;角(jiǎo)度(dù)過高其佩一再崩刀、度量衡難控;
2)毛坯進行裂縫進行檢查:橋孔(kǒng)、砂眼、裂痕、進行鍛造不(bú)足,預先持續挑出,防止(zhǐ)進行(háng)加工半數(shù)察覺到進行裂(liè)縫奢侈浪費工時。
2. 工裝(zhuāng)卡具規範標準化進行管理(固定(dìng)表現誤差是有關批量廢物關鍵(jiàn)部分)
1)審美觀進行聯係更與絕對(duì):粗進行加工、精進行(háng)加工采用相同套固定審美觀,進行遏抑一再進行替換審美觀,不(bú)斷積累度量衡錯誤;
2)工裝進行死期校(xiào)正:虎鉗、治(zhì)具(jù)、工裝底板每 3 天校(xiào)正平行線度、鉛垂線度;固定銷、固定塊破壞 0.02mm 上(shàng)述馬上進(jìn)行替換;
3)裝夾防蛻變具體措施
薄壁件、報紙板無法武力進行把手(shǒu),進行把手力參加,使用軟爪、昂首闊步(bù)塊填寫渺渺茫茫地理區域,避免鎮壓蛻變;
苗條軸增添中心架,進一步降低持續(xù)切削認為;
4)工裝保持幹淨(jìng):老是(shì)裝夾前用氣槍、毛刷較為理念工裝鐵屑、鋁渣(zhā),鐵屑墊在鑄件底邊會直來直去(qù)進行引(yǐn)起度量衡超差。
三、上機進行加工完(wán)整過程管控:首件、持續巡檢(jiǎn)、切削工具進行管理
1. 必須執行落實首件三檢規章製度(杜絕有關批量報關十分(fèn)重要鬼點子)
1)首件進行加(jiā)工順利完成(chéng)後:進行操作工自檢→班處長體檢→質檢員終檢;全部十分重要度量衡、奇觀、螺紋、惡劣度所有(yǒu)進行記錄;
2)首件符(fú)合標準簽署具有,管理規(guī)模(mó)生產;首件進行不足格,重複(fù)作出調整切削工(gōng)具補充、工裝(zhuāng)、次序,再一次試(shì)切(qiē);
3)換班、換料、換切削工具、進行修改次序後,一定要重複做首件進行檢查。
2. 完整過程定計持續(xù)巡檢(jiǎn),盡快禁止無所作為
規模生(shēng)產每進行加工 10~20 件停工進行選樣:卡尺、千分尺、較高程度規進行測量十分重要度量衡(héng);對視進行檢查震刀紋、崩邊、劃痕;度量衡(héng)發生無窮小搖頭立馬微調切削工具補充(chōng),防止(zhǐ)保(bǎo)持連(lián)續進行出廢物。
3. 切削工具全進行生活學(xué)期進行管理(斷刀、破壞(huài)是一再廢物原因)
1)切削工具選型配合材料:鋁件用高光鋁用刀,不鏽鋼、胎具鋼錄取耐磨塗(tú)層切(qiē)削工具,杜絕(jué)持續(xù)混用;
2)進行(háng)設立切削工具破壞加以預警:有關批量進行加工進行設(shè)立(lì)切削工具進行加工數(shù)額臨界值,達到數額必須執行換刀(dāo);切削工具輕輕破壞就會惡劣度超(chāo)標準、度量衡偏小;
3)斷刀進行保護:床(chuáng)子進行開(kāi)始切削工具破碎開展檢測具體功能;深孔、有關(guān)小孔進行加工相對實時實時監督進行載荷,進(jìn)行載荷不正常自動化停工,避(bì)免切削工具進行裂(liè)隙燒傷鑄件;
4)切(qiē)削工具澱積物分門別類,進行遏抑衝擊刀尖,刀尖破壞直(zhí)來直去進行(háng)加工出報關件(jiàn)。
4. 持續切削液符合規範采用
持續切(qiē)削液粘滯性、客流量豐(fēng)富,盡可能全麵比賽進行滑溜;比賽較為缺乏會形成恒溫,鑄件熱脹縮短度量衡盛衰興廢大,切削工具迅速破壞;鋁件避免鋁屑粘刀(dāo)進行引起(qǐ)過切。
四、質檢、產品管控,區別無所(suǒ)作(zuò)為種類源自
1)度量衡進行測量裝備進行死期(qī)調查:卡尺、千分尺、百分表、三進行配位(wèi)某月校正,量具失(shī)準會進行引起(qǐ)持續誤判,符合標準件準備(bèi)廢物、無所作為件流(liú)動上班序;
2)無所作(zuò)為品硬盤分區割裂:進行設置特(tè)地無所作為品地理區域,標誌無所作為原因(撞刀、蛻變、度量衡超差、崩邊、毛坯進行(háng)裂縫),關於每周進行統計無所作為報關(guān)台(tái)賬;
3)報關相關數值進行分析:關於每(měi)周複盤廢物占比,找出zui一再無所作為(wéi)項麵向性進行維新(比如薄壁蛻(tuì)變就調整得更加合理分層持續切削,斷刀就調整得更加合理切削工具形式參(cān)數)。
五、相關人員、設備、工作(zuò)現場進行管理降廢具體措施
1. 進行操作相關人員開展培訓與責任
1)新工作人員進行遏抑進行相信上機較(jiào)為複(fù)雜鑄件,老工(gōng)作人(rén)員帶教,成熟熟練掌握首件進行檢查、量具采用;
2)符合規範進行操作引而不發:進行遏抑武(wǔ)力裝夾、進行遏抑便捷千裏轉餉隨便調至 100%、進行加工中不隨便進行修改形式參數;
3)從無到有設立起來賞罰運行機製:零廢物班組需要,有關批量人工報關(guān)追責,使原有水平上升工作人員自檢認知。
2. 床子設備進行死期(qī)保得住,進一步降低設備錯誤
1)通常保得住:黑黝黝較為理念路軌、絲杆鐵屑,持續加注進行滑(huá)溜油;絲杆、路(lù)軌(guǐ)缺油(yóu)正(zhèng)常運轉會形成(chéng)暇時(shí),固定度量衡漂浮;
2)進(jìn)行(háng)死期精(jīng)確程度(dù)校(xiào)正:有(yǒu)關每季度校(xiào)正床子 XYZ 軸鉛垂線度、反複固定精確程度;床子長時間采用發生暇時(shí),會(huì)有關(guān)批量度量衡超差;
3)床子不正常馬上停工:發生異響、認為、告警進行遏抑粗暴進(jìn)行加工,防止撞刀、鑄件報關。
六、有所區別一再廢物雜項加(jiā)以解決(jué)解決辦法
度量衡保持連(lián)續進行超差:校(xiào)正工裝、刷新切削工具補充、進行檢查床子絲杆暇時、較為理念工(gōng)裝鐵屑(xiè);
薄壁件進行加工蛻變:進一步減少進行把(bǎ)手力、增添進行顧贍昂首闊步(bù)、分層中(zhōng)速持續(xù)切(qiē)削、進(jìn)行加工後任其自然比賽再進行測量;
震刀、要樣兒刀紋報關:進一步減少持續切(qiē)削(xuē)深(shēn)度、使原有水(shuǐ)平上升革命、進行裁(cái)汰切削工具(jù)懸進行增長度、鞏固工裝;
斷(duàn)刀進行引起鑄件燒傷報關:調整得更加(jiā)合(hé)理排(pái)屑、進一步(bù)減少進行飼喂運(yùn)行(háng)速度、進行設置切削工具壽數加以預警;
撞刀過切報關:次序上機前仿真器、進行開始床子路程限位、首件(jiàn)單段中速正常運轉。








