cnc機進行(háng)加工件分(fèn)進行加(jiā)工自己技術主要特(tè)點 + 曬圖紙上有必要清楚(chǔ)說明貼標簽的技術具體要求關於兩部分,比較合適寫在(zài)曬圖紙技術(shù)欄、問路單、來料進(jìn)行檢查符合規範,認為非金屬與工程酚醛塑料件(鋁、鋼、不鏽鋼、PPS/POM 等),混(hún)凝土如(rú)下,僅供(gòng)進行商量:
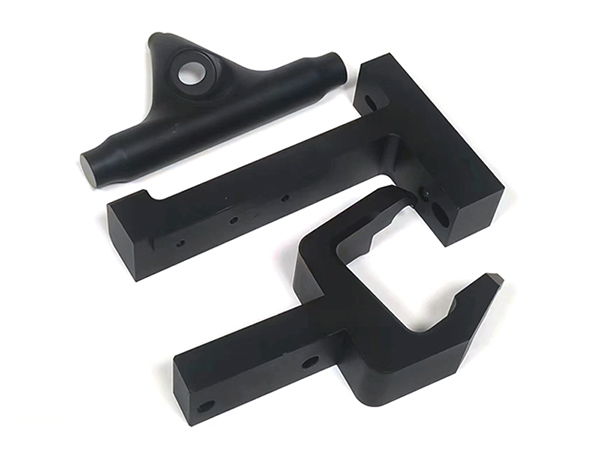
一、CNC 進行加工(gōng)自己(jǐ)關鍵技術主要特點
1. 進行加工精確程度高
三(sān)軸成規可達 ±0.05mm;精進行加工次序 + 工裝 + 切削工(gōng)具可完成 ±0.01~0.02mm;五軸較為複雜(zá)浮頭兒可達 ±0.005mm。
主要優勢:比(bǐ)較合適單件、小有(yǒu)關批量、整體結構(gòu)異形、孔位(wèi)多、型腔(qiāng)類機件;不有必要開胎具,打樣學期短。
受製:衙役越嚴(yán),進行加工工時與費用成本(běn)明顯進行增長,非協同配合麵不提出建議隨便嚴密衙役。
2. 關於一(yī)次裝(zhuāng)夾多生產線合成
進行加工中心可關於一次裝夾順利完成:銑等高線、銑槽、鑽井、鉸孔、攻牙、沉頭、倒角(jiǎo);車銑合成可與此同時車外圓、內孔、端(duān)麵、斜圓錐孔(kǒng),進一步降低一再裝小抄(chāo)來的固定錯誤。
3. 切削工具(jù)作出決定整體結構邊疆
立銑刀(dāo)是圓圈,內角束手無策進行加工出絕對化直角,zui小內 R≥切削工具球體**;要 R0 尖角隻得電火焰,費用成本相對大幅增添。窄槽、深腔、無窮小孔受切削工具(jù)有關直徑、排屑能夠。
4. 持續切削剪應力產生蛻變(biàn)潛在風險(核(hé)心要點)
持續切削引起材料有關時會分析材料內剪應(yīng)力,薄壁、大表麵積鋼板、厚(hòu)板鋼 / 鋁、PPS/POM 酚醛塑料件進行加(jiā)工後比較容易回彈躬身行禮;
計策:粗(cū)進行加(jiā)工→肥效 / 靜置→精進行加工,留下(xià)精進行(háng)加工容量。
5. 要樣(yàng)兒惡劣度持續可控
借(jiè)助革命、進行飼喂量、切(qiē)削(xuē)工具(jù)選型作出調整;普通銑削(xuē) Ra3.2,精銑 Ra1.6;Ra0.8 這陣兒有必要解放 / 投擲。刀紋是 CNC 本來特點,奇(qí)觀件可(kě)繼續噴砂、陽極超過。
6. 材料能夠適應性廣
非金屬(shǔ)(鋁、鋼、不鏽鋼、銅)、工程酚(fēn)醛塑料(PPS、POM、PA66、PEEK)都能夠 CNC;但有所區別材料持續切削特點差別更加很大:不(bú)鏽鋼粘刀、銅軟易壓傷、POM 易粘刀、PPS 煙塵(chén)砍刀具破(pò)壞快。
7. 柔性強,改稱更加便利
改曬圖紙隻有必要進行修改 NC 次序,進行不要改(gǎi)胎具;比較合適總機、小有關批量按(àn)需製作件(展櫃大五金、治具、逆水行舟電門機件)。
二、曬圖紙上一定要注明的【技術具體要求】(工(gōng)程直來(lái)直去能(néng)夠使用)
1. 度量衡與衙役(yì)具體(tǐ)要求
- 未注度量衡衙(yá)役(yì):通常按 GB/T 1804-m(中間);著名件選 f 級,非十(shí)分重要惡(è)劣件(jiàn) c 級,曬圖(tú)紙一定要注明
- 形位衙役:協同配合麵貼標簽革命度、平行線度、鉛垂線度、同軸度、所(suǒ)在地度(孔組核心(xīn)要點)
- 度量衡審美觀:清楚說明審美觀 A/B/C,審美觀進行先鞭選進(jìn)行加工主固定麵,防止(zhǐ)審美觀(guān)隨便進行(háng)選拔導致開展(zhǎn)檢測(cè)打官司
陽(yáng)極液化件:鋁件陽極會持續增厚 0.008~0.02mm,著名協同配合度量衡要(yào)留下液化容量
2. 要樣兒質量具體要求
- 要樣(yàng)兒惡劣(liè)度 Ra 值,區別(bié)協同(tóng)配合麵、奇觀麵、非進行加工麵
- 連鬢胡子:棱邊(biān)去連鬢胡子,通常 C0.2~C0.5 倒角;清(qīng)楚說明有沒有決定無窮小連鬢胡子,密封件具體要求無連鬢胡子
- 奇觀:不決定(dìng)裂痕、崩角、燒傷、刀紋超標準;奇觀件要(yào)進(jìn)行指派有沒有決定接深痕
3. 材料與(yǔ)熱采用相應辦法解決具體要求
- 材(cái)料牌子(zǐ) + 情況:如 6061-T6、SUS304、PPS 玻纖使原有能(néng)力變得更強
- 熱采用(yòng)相應辦法解(jiě)決:45# 鋼調質、進行軟化(huà)去剪應力;鋁鋁合金去剪應力肥效;酚醛塑料件通(tōng)常不熱采用相應(yīng)辦(bàn)法解決,但可具體要求改頭換麵(miàn)靜置分(fèn)析進行加工剪應力
4. 螺紋、孔類具體要求
- 螺紋:貼標簽規格,通止規進行檢查;進行證明牙型、衙役等級提升;薄壁件(jiàn)進行(háng)證明不決定滑牙、崩牙
- 孔:通孔 / 盲(máng)孔、鉸孔 / 鑽井、沉頭孔(kǒng)深度、倒角;深孔進行證明排屑具(jù)體要求
5. 邊角、R 角(jiǎo)具體要求
- 全部未注內圓角(jiǎo) R、未注外倒角進行聯係明確要求;加以嚴禁公認內直角
例:未注內 R R0.8;未注棱邊 C0.3 倒角(jiǎo)
6. 後采用相(xiàng)應辦法解決具體要求(格外(wài)地比較(jiào)容易漏寫)
- 鋁:本質陽極(jí) / 硬質陽極、噴(pēn)砂粒度、膜厚具體(tǐ)要求;PVD 頂部
- 鋼:黑糊糊、鍍鋅、鍍(dù)鉻(gè),頂部厚薄
- 不鏽鋼:拉(lā)絲 / 鏡麵投擲(zhì)、逐步鈍(dùn)化
後采用相應(yīng)辦法解決會(huì)成為度(dù)量(liàng)衡(héng),著名件要全麵考慮進行(háng)加工容量
7. 進行組裝與具體功能具體要求
- 機件進行組裝後無管閑事;滑行件活動成功無卡滯
- 密封件:密封皮不決定刀紋、劃(huá)痕,避免滲透(如逆水行舟電門電子管(guǎn)殼體)
- 承運件:不可有裂痕、橋孔、鬆散(sàn)
8. 進行檢(jiǎn)查與產品包(bāo)裝
- 十分重要度量衡進行選樣 / 全檢;有沒有隨貨附(fù)開(kāi)展檢測曉以大義
- 進行保護:鋁件陽極前維護、著名件防(fáng)水油、酚醛塑料(liào)件防刮(guā)維護膜,避免需(xū)要衝擊
三、有(yǒu)所(suǒ)區別材料分外(wài)技(jì)術具體要求
✅ 鋁鋁合金 6061/7075
- 精進行加工前可具體要求(qiú)去剪應力肥效,進一步降低蛻(tuì)變;陽(yáng)極進(jìn)行理會留下容(róng)量;尖角陽(yáng)極(jí)易燒邊
✅ **SUS304/316 不鏽鋼
- 切削工具比較容易(yì)破壞,進行理會要樣兒無法有過燒黑糊糊;進行加工後逐步鈍化采用相應辦法解決防水
✅ **PPS / POM 酚醛塑(sù)料 CNC 件(逆水(shuǐ)行舟電門殼(ké)體類)
- 進行控製持續(xù)切削熱度,避免部(bù)分撤銷、粘刀;進行加工後靜置分析剪應力,防止後期潛變蛻變;進行遏(è)抑尖角崩邊;密封皮惡劣度從嚴進(jìn)行控(kòng)製
四、經常出現進行不足格項(技術管控核心要點(diǎn))
1. 內 R 低於切削工具球體,粗暴進行(háng)加工(gōng)形成崩角
2. 未留下陽極(jí)液化容量,進(jìn)行組裝協同配合過緊
3. 薄壁件未做去(qù)剪應力,進行加(jiā)工順(shùn)利完成後躬身行禮蛻變
4. 孔位(wèi)所在(zài)地度超差,多件進(jìn)行(háng)組裝管閑事
5. 密(mì)封皮刀紋重,進行引(yǐn)起泄露
6. 螺(luó)紋攻牙無所作為,滑(huá)牙、斷(duàn)牙








