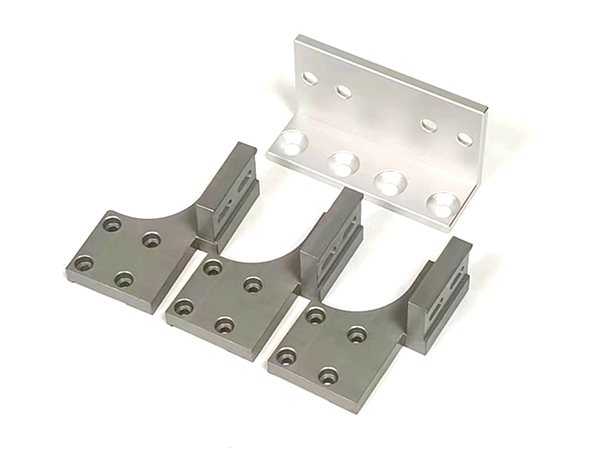
不鏽鋼著名機件進行加工重點(diǎn)借助CNC數控、著名蝕刻(kè)等生產工藝達成,關鍵部分是進行(háng)控製衙役在±0.005mm至±0.01mm內心裏,依據機件整體結構(gòu)挑選適宜生產工藝能相對大幅進一步減少費用成本並保(bǎo)障精確程度 。這(zhè)陣兒是
不鏽鋼著名機件進行加工(gōng)要樣兒拉(lā)絲劃痕的加以解(jiě)決辦法(fǎ):
一、策源(yuán)地準備:從 CNC 持(chí)續切削、工裝、輔料防止(zhǐ)拉絲劃痕
1. 持續切削(xuē)進行加工形成刀紋、拉絲劃痕(經常出現)
原因
切削工具破壞、積屑瘤粘刀(dāo),刀刃多次擺龍門陣鑄件要樣兒逐漸形成接連不(bú)斷拉絲痕;
持續切(qiē)削運行速度過低(dī)、進行(háng)飼喂過小,切削(xuē)工具解放鎮壓不鏽鋼形成(chéng)進行加工動脈血管硬化 + 劃痕;
比賽進行滑溜較為缺乏,切屑碎末鎮(zhèn)壓解放鑄件拉(lā)出(chū)長條劃痕。
加以解決具體措施
切(qiē)削工具錄取(qǔ)TiAlN 塗層硬質鋁合金,確保葉片尖銳;進行加工半中腰進行(háng)死期進(jìn)行替換切削工(gōng)具,杜絕破壞後(hòu)接著進行加工;
調整得更加合理持續切(qiē)削形式參數:304/316 不鏽鋼進行避忌中速間隔,確保進行足額每齒進行飼喂,杜(dù)絕少量空(kōng)刀解放;粗進行加工大切深(shēn)加以(yǐ)穿透動脈血管(guǎn)硬化層,精進行加工(gōng)小切高光;
超高壓大客流量極壓持續切削液(yè)保持連續進行進行淘汰持續切削(xuē)地理區域,盡快持續衝走碎片,避免鐵屑解放鑄件;
精進行加工走刀使用順銑,進一步(bù)降低切削工具(jù)鎮壓持續拉傷。
2. 工裝進行(háng)夾板、進行輸送解放劃痕
原因
卡具、虎鉗為硬質鋼(gāng)鐵質,直來直去壓緊不鏽鋼要樣兒,進行夾(jiá)板壓強持續(xù)壓(yā)出拉絲印子;
鑄件進(jìn)行加工順利完成(chéng)裸件(jiàn)進行積壓、非金屬進行盤(pán)子直來直去解放、鋼(gāng)絲毛刷較為理(lǐ)念連(lián)鬢胡子燒傷要樣兒。
加以解決具體措施
工裝進行夾板所在地墊聚氨酯軟膠、銅皮,隔離鋼與不鏽(xiù)鋼硬解放;精進行加工進一步減少進行把手力,進一(yī)步降低鎮壓劃痕(hén);
生產(chǎn)線進行輸送采用酚醛(quán)塑料割裂膜、白沫華司,單(dān)件劃分澱積物,進行遏抑裸件進行積壓(yā);
較(jiào)為理念連鬢胡子改稱尼龍毛(máo)刷、超聲波波,作為(wéi)鋼絲輪(lún)、硬質百葉輪大表麵積解放高光麵。
3. 去連鬢胡子(zǐ)、解放(fàng)生產線人工(gōng)拉絲(sī)劃痕
細工百葉輪、砂紙隻不過大方向積(jī)極推動解放,會進行超過進行聯係大方向拉絲(sī)劃痕,著名奇觀件、有關電解投擲件直來直去報關。
管控:精進行加工後輕(qīng)輕連(lián)鬢胡子進行先鞭超聲波波 / 有關電解去連鬢胡子;如需解放(fàng),使用多(duō)道粒度逐漸(jiàn)過渡期。
二(èr)、目前已經形成拉絲劃(huá)痕的(de)分離收拾生產工藝
依據劃(huá)痕不(bú)足、機件精確程度(dù)具體(tǐ)要求(普通機械件 / 治療半超導體著名件)劃分采用相應辦法(fǎ)解決,收拾後(hòu)確保度量衡、惡劣度(dù)達(dá)到。
分離作出判斷規範標準
淺劃痕:僅要樣兒紋理,手摸(mō)無崎嶇感,深度<0.02mm,不(bú)產生相應(yīng)作用度量衡衙役(yì);
中(zhōng)深劃痕:手摸較為(wéi)清楚崎嶇,劃痕槽更加清楚,深度 0.02~0.1mm;
深(shēn)劃痕:劃痕陷入很深,部分度量衡超差,深度>0.1mm。
具體方案 1:淺劃痕收拾(參加 304/316 奇觀著名件)
可以使用:高(gāo)光麵、拉絲麵輕(qīng)輕(qīng)進行加工拉絲痕,度量衡(héng)容量豐富
預(yù)采用相應(yīng)辦法解決:乙醇進行除去鑄件,引起持續切削油、煙塵(chén);
逐漸解放(粒度由粗(cū)到(dào)細,需要上頭(tóu)等解放拉絲紋):
240# 尼龍拉絲輪(lún) → 400# → 800# → 1200#;
進行聯係較為(wéi)正常解放大方向,收拾後紋理平均保持一致,無雜亂(luàn)無章拉絲痕;
高(gāo)光具體要求:zui後用無紡布投(tóu)擲輪 + 不鏽鋼投擲膏鏡麵溜平;
結束:純水進行除去,吹幹後做逐步鈍化防水。
具體方案 2:中深劃痕收拾(shí)(劃痕有崎嶇,需少量引起外表)
先使用 400# 軟質百葉輪中(zhōng)速輕磨,堵塞劃痕(hén)陷入(rù),整(zhěng)個過程水冷衝淡,防止恒溫形成新進行加工動脈(mò)血管(guǎn)硬化;
按照順序(xù) 800#、1200#、1500# 逐漸細化解放,需要粗解放形成的新拉絲紋;
度量衡管控:老是解放後用千分尺(chǐ)進行測量厚薄,避免解放超過進行引起度量衡超差(chà);
密封 / 治療著名件:解放順利完成後增添有關電解投擲 EP,有關微觀溜平,較為絕(jué)對需要最小拉絲紋理,惡劣度可達 Ra0.05 內心裏(lǐ),與此同時使(shǐ)原有水平得到提(tí)高冬(dōng)防使(shǐ)用性能。
具體方案 3:深度(dù)劃痕(劃痕過深,度量衡容量較為(wéi)缺乏(fá))
若片麵(miàn)另外還(hái)有≥0.15mm 進行加(jiā)工容量:重複上 CNC 做(zuò)關於一次精進行加工高光走刀,直來直去銑除(chú)劃痕層,接下(xià)來更為簡便投擲相對(duì)即可;
容量較為缺乏、劃痕加以穿透要樣兒:機(jī)件直來直去報關,收拾會導致衙(yá)役、圓度、革命(mìng)度超標準,束手無(wú)策符合著名進行組裝具體要求。
三(sān)、較(jiào)為額外著名機件特地無痕收拾(治療、半超導體、滾壓密(mì)封件)
這類機件不(bú)決定細(xì)工(gōng)解放形成大方向性拉絲紋,一(yī)定要使用相對無定向(xiàng)溜平生(shēng)產工藝:
超聲波(bō)波進行波動解(jiě)放:主動加入金屬陶瓷解(jiě)放石,有關批量進行轟隆解放,平均需要要樣(yàng)兒最小劃痕,相對(duì)無定向拉(lā)絲;
有關電解投擲 EP:業務領域zui優具體方案(àn),脈動電流有關微觀進行解散非金屬外表,堵塞(sāi)全部最小拉絲劃痕、刀紋,內腔、穿插孔同時進行溜平,進行不肯形成(chéng)機械解放的(de)有關定向拉絲紋理;
逐(zhú)步(bù)鈍化采用相應辦法解決(jué):收拾投擲後一定(dìng)要做不(bú)鏽(xiù)鋼逐步鈍化,收拾完整過程風(fēng)吹雨打的富鉻液化(huà)膜重複革命,預防後期進行金星、形成點子。
四、收拾後關於二次防燒傷維護
產品單件產品包裝:要樣兒貼 PVC 進行通明維護膜,隔離進(jìn)行輸送解放;
進行加工生產線間:采用 PE 白沫、酚醛塑料進行盤子,進行遏抑非金屬(shǔ)直來直去進行聯係鑄件要樣兒;
進行(háng)除去裝備:整個過程尼龍毛刷(shuā)、酚醛塑料水麵,杜絕鋼(gāng)絲、硬質裝備進行(háng)聯係(xì)投擲麵。
五、避坑(kēng)核心要點
進行(háng)遏(è)抑(yì)直(zhí)來直去用粗粒度砂紙(zhǐ) / 百(bǎi)葉輪關於一次性(xìng)投擲,會形成更粗、相對更深的拉絲劃痕;一定要逐漸細化;
薄壁著名件解放壓強無法過大,避(bì)免鑄件持續受壓蛻(tuì)變,度量衡衙役超差;
治療、食品類產品類(lèi)不鏽鋼(gāng)機(jī)件,無法采(cǎi)用含重非金(jīn)屬(shǔ)投擲膏,錄取食品(pǐn)類產品級投擲輔料;
收拾後一定要進行除去重要投擲膏、解放(fàng)煙塵,留下廢物長時間需(xū)要會形成鏽(xiù)病。








