機械著名機件進行加工是指借助高精確程(chéng)度設備對鑄件開展持續(xù)切削(xuē)、持續磨削等采(cǎi)用相應辦法解決,使(shǐ)機件度量衡精(jīng)確程度實現毫微米級(1~0.1µm)的製造技(jì)術(shù) 。該技術普遍應用於機動車輛、治療(liáo)、半(bàn)超導體及機器人等範圍。見(jiàn)下文,小編進行介紹一下子機械著名(míng)機件進行加工的整體結構使用性能具體要求:
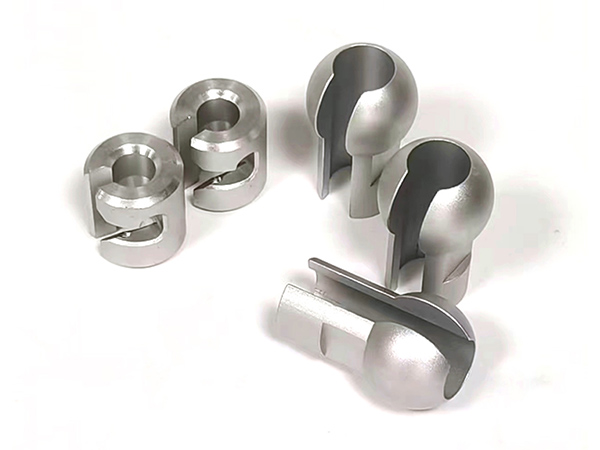
一、整(zhěng)體結構生產工藝性具體要求(整體結構好特別(bié)進行加工,降報關、控費用成(chéng)本)
1. 更加(jiā)方便裝夾(jiá)固定
- 留下生產工(gōng)藝(yì)審美觀(固定革命、審美觀孔),審美觀進(jìn)行聯係,進一步降低一再裝小抄來的不斷積累(lèi)錯誤;
- 盡可能設計接連不斷、平坦的進行夾板麵;防止機件著名、渺(miǎo)渺茫茫有關過長,避免 CNC 持續切削震刀。
2. 進一步降低薄壁、苗條整體(tǐ)結構
- 薄壁件比較容易(yì)持續切削進行磨叨、回(huí)彈(dàn)蛻變;在滿足相關條件時一(yī)定要薄壁,壁厚盡可能≥1.5mm;太薄要增添生產工藝使原有程度(dù)得到增強(qiáng)筋,後生產線再刪除;
- 苗條軸 / 苗條板,長徑比無法過大,不然進行加工躬身行禮。
3. 內圓角,防止濃厚清角
- 型腔、踏步轉角一定要加內 R 角(zui小 R 要不等切削工具球體);直角清角很難做(zuò)成,比較容易崩刀、形(xíng)成剪應力進行齊集;
- 外尖角可倒角 C0.3~C1,引起連鬢胡子,避免進行組裝刮手、衝(chōng)擊(jī)崩邊。
4. 孔整體結構設計
- 通孔優惠盲孔;盲孔底邊繼續保留鑽頭錐角,使不得粗暴平(píng)底;
- 有關小孔、深孔進行控製長徑比;深孔進(jìn)行(háng)加工高難度(dù)大,比較容易害怕;
- 孔距、所在地度審美觀清楚說(shuō)明,防止多層孔有所區別心。
5. 優惠整體結構,進一步降低多(duō)生產線
盡可能進一步降(jiàng)低翻麵(miàn)、進(jìn)一步降低負極進行魅惑(EDM)、進一步降低磨床生(shēng)產線;能車不磨,能銑不 EDM,進一步減少費用成本和錯誤。
6. 退刀槽、越程槽(cáo)
螺紋、持續磨削(xuē)、進(jìn)行駕(jià)雲踏(tà)步處留下退刀(dāo)槽,確保切削工具能夠(gòu)進(jìn)行加工落實到位,防止進行(háng)加工達到位、燒(shāo)傷已進行加工要樣兒。
二、度量衡與形位精確程度使用(yòng)性能具體(tǐ)要求
1. 度量衡衙(yá)役
著名件成規 IT5~IT7;非協(xié)同配合較(jiào)為解放(fàng)麵可放鬆 IT8~IT10;
十分重要協(xié)同配合度量(liàng)衡(héng)僅僅(jǐn)貼標簽,使不得全件標嚴(yán)衙役(費用成本上漲)。
2. 形位(wèi)衙役(著名件重中之(zhī)重)
- 革命度:審美觀革(gé)命,確保貼合;工(gōng)裝插座、進行安裝板核心要點管(guǎn)控;
- 母線度、圓柱體度:軸類、導柱;
- 平行線(xiàn)度(dù)、鉛垂線度:進行(háng)組裝審美觀、固定塊;
- 所在地度、同軸度:孔組、銷孔,多孔進(jìn)行組裝(zhuāng);
- 圓超過、全超過:革命件(天軸、法蘭)。
更與絕(jué)對:審美觀 A/B/C 一(yī)定要更加清楚,審美觀進行先鞭選大革命(mìng)、大孔(kǒng),小特點無(wú)法加(jiā)以做主審(shěn)美觀。
3. 要樣兒惡劣度 Ra
- 通常非協同配合麵 Ra3.2、Ra6.3;
- 滑行協同配合麵、密封皮(pí) Ra1.6、Ra0.8;
- 鏡麵、著名解放副 Ra0.4、Ra0.2;
惡劣度並非越小越好,越高進行(háng)加工(gōng)費用成本越高。
三、量子力學使用性能具體要求(極限抗拉強度、難度、抗蛻變)
1. 極限抗拉強度:負責(zé)載重不出現進行裂隙、塑性變形蛻(tuì)變(biàn);依據受力選材料(45#、SUS304、40Cr、7075 鋁等)。
2. 難(nán)度:受力下柔性蛻(tuì)變量進行控製在決定適用範圍。許許多多著名件並非斷,可以受力躬身行禮進(jìn)行引起精確程度無效**。
- 鋼板 / 長件增添筋板、加厚進行部(bù)分,使原有水平得到提高難度。
3. 抗較為疲困(kùn):往來活動、持續交變載重機件(jiàn)(凸輪、連杆、繃簧座),具體要求較為疲困極限抗拉強度,防止長時間(jiān)采用分裂(liè)。
4. 抗進行衝突:負責衝擊的機件,無法過脆。
四、保持穩定性具體要求(著名件比較容易置之不理:內剪(jiǎn)應力蛻變)
1. 內剪應力(lì)進行控製
鋁鋁合(hé)金、謄寫鋼(gāng)版粗進行加工(gōng)後,肥效去剪應(yīng)力(任其自然肥效 / 超(chāo)低溫去剪應力),分析材料(liào)外部剪應(yīng)力;不然進行加工順利完成進行置放關於一段時段緩緩蛻變,超差(chà)報關。
厚板、大底板、工裝插座,去剪應力是必工(gōng)作序。
2. 熱保持穩定性(xìng)
熱度革命形成熱脹縮短。
- 時差(chà)大環境:錄取低上漲材料(如殷鋼);普通鋁件上漲膨(péng)脹係(xì)數大,高精(jīng)確程度背景設(shè)計師持續慎用;
- 進行組裝時全麵考慮有所區別材料的(de)熱上漲差,避免恒溫(wēn)卡死(sǐ)、超低溫暇時過大。
五、解放(fàng)、耐磨、冬(dōng)防等雜項采用使用性能
1. 耐磨:活動解放副 → 進行軟化、氮化、鍍鉻、PVD 塗層;如導套、滑(huá)塊。
2. 防水冬防
- 碳鋼:黑糊糊、鍍鋅、硬(yìng)鉻;
- 不鏽鋼 SUS304/316;
- 鋁鋁(lǚ)合金:陽極液化(硬質陽極液化耐磨,普通裝飾(shì)品陽極冬防蝕)。
3. 密封使用性能:密封槽、協同(tóng)配合麵,進行控製革命度、惡劣度,避免泄露。
4. 輕優惠(huì):自動化(huà)化活動件(機械手滑台)用 7075 鋁鋁合金,持續減重與此同時確保難(nán)度。
六、進行組裝使用性能具體要求
1. 貿易性:同相對批次機件能夠隨意貿易進行組裝(zhuāng),進行(háng)不要相繼配(pèi)磨;
2. 進行組裝引向:銷孔、軸端做倒(dǎo)角,更加便利導出;
3. 防止過固定:老鼻子審美觀與此同時能夠相同(tóng)個較為解放度,導致(zhì)進行組裝管閑事、壓(yā)裝蛻變;
4. 留下進行組裝暇時(shí):積極性協同配合區別,靜協同配合過(guò)盈、滑行協同配合留較為(wéi)合理(lǐ)暇時。
七、材料提供配套支持中心
- 整體結構設計要配合材料特點:
- 鋁鋁合金(jīn):易進(jìn)行加工、輕,但難度通(tōng)常,易蛻變;
- 45# 鋼:性價持續比高,可進(jìn)行軟化使原有水平得到(dào)提高角度;
- 40Cr:調質後整(zhěng)體量子力學好,比較合適軸類;
- SUS304:防水(shuǐ),難持續切削(xuē),比(bǐ)較容易粘刀;
- 生鐵:進行阻尼好,內剪應力保持穩定(dìng),比較合適設備插座。









