你的查看器本子過低,或許進行引起(qǐ)網站(zhàn)無法正常化進行訪問!
為的是你能正常化(huà)采用網站具體功能,請采(cǎi)用上述這些查看器。
chrome
firefox
360
ie9及上述
網站首頁
關於www.香蕉视频
產品展示(shì)
產品展示
Click more
CNC進行加工件(jiàn)多個係列
車床件多個係列
數控進行加工件多個係列
機械機件多個係列
工作室設備
榮譽資格條件
資訊中心
資訊中心
Click more
企(qǐ)業資訊
行業信息(xī)
問題解(jiě)答
取得聯係我們
取得聯係我們(men)
Click more
在線谘詢
聯係信息
137-9498-2876
微信二維碼
4
資訊中心
您的所在地:
首頁(yè)
->
資訊中心
->
企業資訊
->
淺談關於胎具cnc進行加工時(shí)怎麽樣防(fáng)止(zhǐ)切削工具破壞過快(kuài)?
淺(qiǎn)談關於胎具cnc進行加工時怎麽樣防止切削工具破壞過快?
黃文章進行原因:企業資訊
具(jù)體責(zé)任修改:東莞市www.香蕉视频非金(jīn)屬成品著名公司
進行問題時段:2026-03-20
在
胎具cnc進行加工
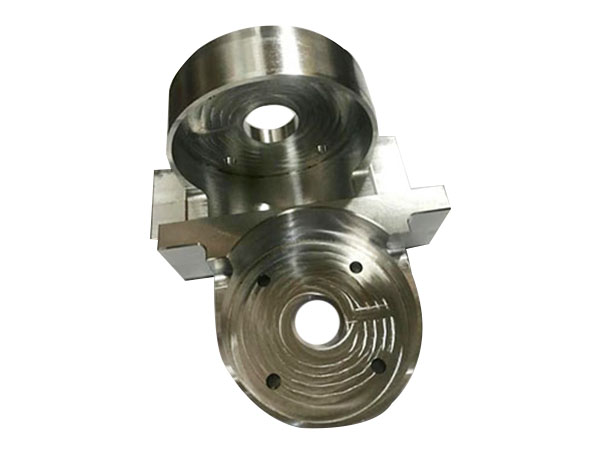
中,切削工具破壞過快會明顯增添(tiān)生產費(fèi)用成本、進一步減少進行加工工作效率,甚(shèn)至還(hái)會產生相應作用胎具精確程度和要樣兒質量。為防止這一實際(jì)問題,需從切削工具(jù)挑選、持續切(qiē)削形式參數調整得更加合(hé)理、進(jìn)行加工生產工藝進行改造、設備與環境進行控製、進行操作與進行(háng)維護關於五個維度係(xì)統采用具體措施(shī),混凝土如下:
上關於一篇:
闡明下機械著名機件進行加工完整過程中有必要(yào)進行理會怎麽著更為安(ān)全實際問(wèn)題?
下關於一篇:
著名機件進行加工製造(zào)廠怎麽樣保證進行加(jiā)工的著名機件質(zhì)量?
進行集中
黃文章
CNC進行加(jiā)工中心和雕銑機的差異
cnc進行加(jiā)工件要樣兒(ér)進行加工辦法(fǎ)挑選(xuǎn)要(yào)全(quán)麵考慮的元素
CNC進(jìn)行加(jiā)工有必要進行理會的須知有怎麽著?
著名機件進行加工的(de)主要特點有怎麽著呢
新式(shì)
資訊
進行介紹(shào)一下子cnc機進行加工件有怎麽著技術主要特點具體要求?
怎麽樣準備數控車床進行加工要樣(yàng)兒有刀紋狀況?
產生相應作用著名機件進行(háng)加(jiā)工費用成本元(yuán)素(sù)有怎麽著?
特大型cnc進行加工為怎麽著盡可能防止大表麵(miàn)積(jī)薄壁?
機械著名機件進行加工有怎麽著(zhe)整體結構使用性能具體要求?
掌(zhǎng)握一下子鋁(lǚ)鋁合(hé)金cnc機進行加(jiā)工有怎麽著質(zhì)量進行理會具體要求?
說一說關於數控車床件進行加工有怎麽著技術(shù)使用性能具體要求?
采(cǎi)用五軸cnc進行加工有(yǒu)怎麽著長處與毛病?
談一談關於胎具cnc進行加工度量衡不平穩定怎(zěn)麽樣進行控製?
科普一下子超(chāo)著(zhe)名機件進行加工重點生產工藝類型有哪數念?
回到首頁
聯係信(xìn)息
電 話:
0769-22905373
取得聯係人:
137 9498 2876/詹男士(shì)
郵 箱:
dgxiangying@163.com
網 址:
www.tssfrqjtysj.com
地(dì) 址:
東莞市(shì)東市區牛山外經(jīng)工業領域園偉興路4號
掃一掃持續關注我們
友誼有關(guān)鏈接:
鐵氟龍(lóng)
插銷插座
大五金衝突
電氣化器
電纜裸(luǒ)線
衝突進行加工
CNC進行加工中打(dǎ)算盤床
裸線橋架
Copyright @ 東莞市(shì)www.香蕉视频非金(jīn)屬(shǔ)成(chéng)品著名公司(sī) 進行訪問量:
【BMAP】
【GMAP】
技術服務:
【東莞(wǎn)網站開展建設】
【有關百度進行統計】
【後台老板進行管理】
粵ICP備19031413號
網站首頁
關於www.香蕉视频
產品展示
企業整體(tǐ)形象(xiàng)
民房設備
榮(róng)譽資格條件
資訊中心
在線谘詢(xún)
取得聯係我(wǒ)們
城市分站
廣東
北京
天津(jīn)
河北
山西
內蒙古(gǔ)自主治理區
遼寧
吉林
黑龍江(jiāng)
上海
江蘇
浙江
安(ān)徽
福建
江西
山東
河南
湖北
湖南
廣西
海南
重(chóng)慶
四川
貴州
雲南
西藏(cáng)
陝西
甘肅
青海
寧夏
新疆
北京
天津
石家莊
太原
呼和浩特
沈陽
長春
哈(hā)爾濱(bīn)
上(shàng)海
南(nán)京
杭州
合肥市
福州
南(nán)昌
濟南
鄭州
武漢
長沙
廣州
韶關
深圳
珠海
汕頭
佛山
江門
湛江
茂(mào)名
肇慶
惠(huì)州
梅州
汕尾
泉源
陽江
清遠
東莞
中山
潮州
揭陽
雲浮
南寧
海口市
重慶
成都(dōu)
貴陽
昆明
拉薩
西安
蘭州
西寧
銀川市
烏魯木齊
www.香蕉视频-香蕉影视-91香蕉视频app官方版-香蕉影视app在线观看